A刀模工艺能力
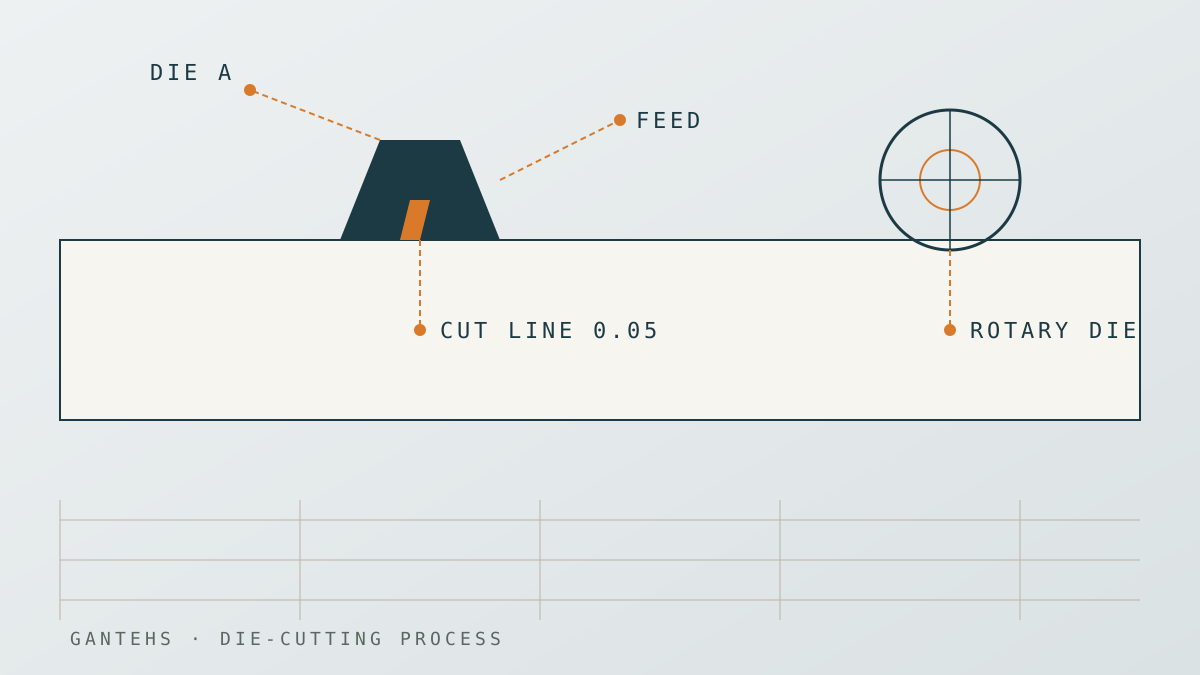
模切件的精度由刀模决定。我们针对不同材料与形状选择平刀或圆刀工艺:平刀适合小批量与异形件,改刀快、成本低;圆刀适合长单与卷对卷连续生产,效率高、一致性好。接到图纸后,我们先判断刀型、排样方式和搭桥位置,评估模切深度与刀具损耗,再给出可实现公差与打样周期,避免把做不到的公差答应出去。
02 / 核心能力
模切件的精度由刀模决定。我们针对不同材料与形状选择平刀或圆刀工艺:平刀适合小批量与异形件,改刀快、成本低;圆刀适合长单与卷对卷连续生产,效率高、一致性好。接到图纸后,我们先判断刀型、排样方式和搭桥位置,评估模切深度与刀具损耗,再给出可实现公差与打样周期,避免把做不到的公差答应出去。
电子与汽车行业的模切件往往是泡棉、双面胶、保护膜、导热材料多层复合的结构。我们采用二次定位模切工艺,通过定位孔与视觉对位系统逐层对齐,把层间偏移控制在要求范围内。打样阶段记录每一层的对位参数并固化到工艺文件,量产时按同一参数执行;首件经客户确认后才进入批量,确保贴合精度不是靠运气。
模切件的问题往往出在批次之间。我们以封样件和图纸公差作为唯一验收基准,批量出货附带检验记录,关键尺寸抽检、外观按封样比对。包装按产品形态选择防压纸箱、防静电托盘或卷料收卷,无锡本地客户送货上门,外地客户物流发运。批次可追溯,出现偏差按约定返工或补货,不让问题沉在下一批里。
03 / 服务清单
以下九项服务按加工类型排列,每项的规格、适用场景与交付方式详见产品服务页。
以平板刀模对片材或卷材冲型,改刀快、开模成本低,适合异形件与小批量多批次订单,是打样与中小批量的主力工艺。
刀辊高速旋转,卷对卷连续冲切,适合批量大、形状固定的产品,效率高、切面干净,长单综合成本更低。
泡棉、双面胶、保护膜等材料逐层复合,二次定位保证层间对位精度,可做三层至五层复合结构组件。
双面胶与背胶材料按宽度精确分切成卷或成片,切边整齐、宽度公差稳定,为后续模切提供合格基材。
按客户图纸的复杂轮廓定制刀模冲型,转角、镂空、细缝均可处理,适合非标形状的功能垫片与装饰件。
在模切件表面贴附 PE 或 PET 保护膜,控制气泡与偏位,贴膜后模切成型,交付即用。
EVA、EPDM、PU 等泡棉材料冲切成垫片与密封件,按压缩比与厚度选材,兼顾缓冲与密封性能。
接到图纸先做刀模评估再打样,小批量快速交付,供客户装配验证与结构确认,降低开模试错成本。
关键批次全检尺寸与外观,按产品形态选择防压、防静电包装,附出货检验记录,支持追溯。
04 / 合作流程
05 / 常见问题